
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-30 Происхождение:Работает


Достижение субмикронных допусков и оптимального качества поверхности полностью зависит от динамического взаимодействия между шлифовальным кругом и заготовкой. Правильно подбирая скорость заготовки и круга, вы контролируете силы резания и выделение тепла в точке контакта. Несовпадение скоростей влечет за собой большие эксплуатационные расходы. Вы столкнетесь с термическими повреждениями, такими как пригорание, сильные следы вибрации, ускоренный износ кругов и высокий процент брака, которые являются узкими местами на производственных линиях. Решение этой проблемы требует расчета точных соотношений скоростей в поверхностных футах в минуту (SFPM) или метрах в секунду (м/с). Возможности современного оборудования диктуют точность и повторяемость этих параметров. Операторы должны понимать, как сбалансировать эти скорости, чтобы сохранить геометрию колес и целостность деталей.
Правильно подобранная скорость обеспечивает баланс агрессивного удаления материала с сохранением геометрии колеса и целостности детали. Успех означает соблюдение допусков на размеры без сжигания металла и без образования блеска на абразивном круге. Вы должны контролировать относительные скорости в зоне шлифования. Если вы вращаете круг слишком быстро, не регулируя вращение заготовки, абразивные зерна вместо того, чтобы резать, будут тереться. Это трение генерирует огромное количество тепла. И наоборот, слишком быстрая обработка заготовки приводит к перегрузке отдельных абразивных зерен, что приводит к преждевременному выходу круга из строя и потере его формы.
Скорость колеса рассчитывается в поверхностных футах в минуту (SFPM) или метрах в секунду (м/с). Это измеряет скорость перемещения абразивных зерен по внешнему диаметру круга. Скорость вращения заготовки измеряется в об/мин. Вам необходимо преобразовать это число оборотов в минуту в скорость резания, чтобы понять истинную динамику резания. На ручном оборудовании операторы используют ступенчатые шкивы для изменения скорости, что серьезно ограничивает оптимизацию. Современный круглошлифовальный станок с ЧПУ использует серводвигатели и частотно-регулируемые приводы для бесступенчатого управления.
Эти относительные скорости определяют эквивалентную толщину стружки. Этот показатель определяет размер микростружки, удаляемой отдельными абразивными зернами. Более толстая стружка увеличивает съем материала, но ускоряет износ круга. Более тонкая стружка улучшает качество поверхности, но увеличивает риск застекления круга. Чтобы рассчитать и применить эти скорости в цехе, выполните следующие конкретные шаги:
Отправной точкой для производства обычных стальных сплавов является соотношение 50:1. Это означает, что поверхность круга движется в 50 раз быстрее, чем поверхность заготовки. Этот эмпирический базовый уровень обеспечивает стабильный баланс съема материала и срока службы обычных колес из оксида алюминия. Вы должны отклоняться от этого базового уровня в зависимости от приложения. Жесткое соблюдение соотношения 50:1 приведет к сбоям при шлифовании экзотических сплавов или использовании суперабразивов.
Перемещение заготовки по периферии шлифовального круга влияет на фактическую траекторию резания. При поперечном шлифовании необходимо синхронизировать частоту вращения заготовки со скоростью осевой подачи. Скорость перемещения за оборот определяет, насколько колесо перекрывает предыдущий разрез. Неправильное соотношение подачи и скорости приводит к перекрытию схем шага. Вы увидите спиральные следы или неравномерный конус вдоль заготовки. Более высокая частота вращения заготовки требует пропорционально более высокой скорости перемещения для поддержания постоянного перекрытия кругов.
Если вы подаете слишком медленно, в то время как заготовка вращается быстро, круг слишком долго задерживается на одном месте, что приводит к локальному перегреву и образованию остекления. Если вы подаете слишком быстро, колесо оставляет неотшлифованную спиральную дорожку, которую часто называют «парикмахерской стойкой». Точное перекрытие зависит от ширины круга и требуемой обработки поверхности.
| Тип применения | Рекомендуемое соотношение скоростей (колесо:заготовка) | Типичная поперечная подача на оборот | Ожидаемая чистота поверхности (Ra) |
|---|---|---|---|
| Агрессивная черновая обработка | от 30:1 до 40:1 | От 1/2 до 2/3 ширины колеса | 63–125 микродюймов |
| Стандартное шлифование (сталь) | от 50:1 до 60:1 | От 1/4 до 1/3 ширины колеса | 32–63 микродюйма |
| Чистовая отделка | от 80:1 до 120:1 | От 1/8 до 1/6 ширины колеса | 8–16 микродюймов |
| Суперфинишная обработка (твердый сплав) | от 100:1 до 150:1 | От 1/10 до 1/8 ширины колеса | 2–8 мкдюйм |
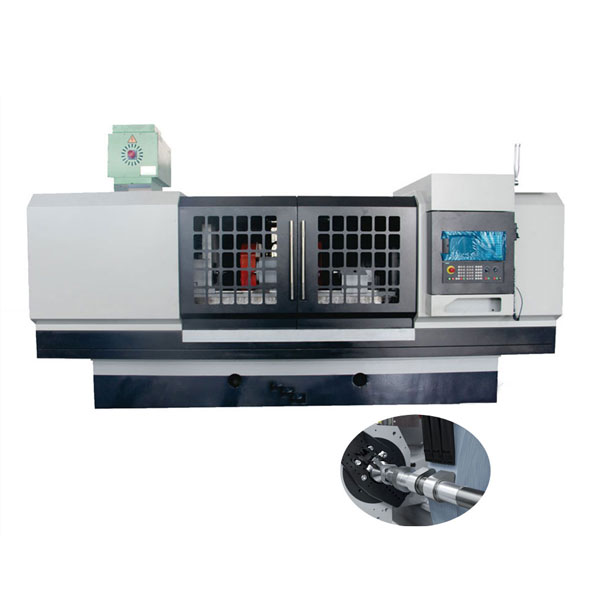
Привод шпинделя станка и крутящий момент двигателя обеспечивают стабильную силу резания при различных передаточных числах. Вы должны оценить, как машина справляется с давлением шлифования, чтобы достичь желаемых результатов. Когда колесо входит в зацепление с деталью, оно генерирует нормальные силы (отталкивающие деталь) и касательные силы (сопротивляющиеся вращению). Управление этими силами требует глубокого понимания того, как соотношения скоростей влияют на физическое взаимодействие между абразивом и металлом.
Скорость заготовки, глубина резания и MRR находятся в прямой зависимости. Увеличение скорости заготовки или глубины резания увеличивает MRR. Однако более высокий MRR увеличивает давление шлифования. Вам необходима высокая жесткость машины, чтобы предотвратить прогиб под таким давлением. Балансировка скорости круга и скорости заготовки обеспечивает самозатачивание. Если скорость вращения круга слишком высока относительно заготовки, зерна тускнеют и блестят. Если скорость заготовки слишком высока, круг преждевременно выйдет из строя.
Чтобы оптимизировать MRR без ущерба для качества детали, необходимо следить за измерителем нагрузки шпинделя. Внезапное падение нагрузки на шпиндель указывает на то, что круг затерлся и перестал резать, что требует немедленного цикла правки. Устойчивая высокая нагрузка на шпиндель указывает на эффективную резку при условии, что деталь не подвергается термическому повреждению. Регулировка скорости вращения заготовки всего на 10% может полностью изменить режущее действие, переводя глазурованный круг обратно в состояние самозатачивания.
Термодинамика зоны шлифования определяет качество детали. Большая часть энергии, потребляемой при измельчении, преобразуется в тепло. Заготовка, вращающаяся слишком медленно, действует как радиатор. Длительное время контакта приводит к отпуску поверхности, остаточным напряжениям растяжения или микротрещинам. Вы должны согласовать скорость вращения колеса со скоростью подачи охлаждающей жидкости. Быстро вращающееся колесо создает пограничный слой воздуха, который отклоняет охлаждающую жидкость. Согласование скорости охлаждающей жидкости со скоростью круга гарантирует, что жидкость разрушает этот пограничный слой и достигает зоны резания.
Шлифовальный ожог не всегда виден невооруженным глазом. Иногда это проявляется в виде небольшого изменения цвета, но часто требуется травление ниталом, чтобы обнаружить металлургические изменения под поверхностью. Чтобы этого не произошло, убедитесь, что форсунки СОЖ направлены точно на границу раздела круг-заготовка. Используйте системы подачи охлаждающей жидкости под высоким давлением, чтобы обеспечить соответствие окружной скорости колеса. Если вы все еще испытываете ожог, увеличьте скорость вращения заготовки, чтобы сократить время пребывания любой отдельной точки детали напротив круга.
Различные архитектуры машин по-разному реализуют синхронизацию скорости. Вы должны сопоставить возможности оборудования с требованиями вашего конкретного приложения. Установка, которая отлично работает на тяжелом черновом шлифовальном станке, с треском провалится на высокоточном чистовом станке. Понимание механических ограничений и особенностей управления вашего конкретного оборудования является непременным условием стабильности процесса.
Ручные шлифовальные машины используют ступенчатые шкивы или ограниченный регулятор скорости. Это ограничивает ваши возможности точной настройки передаточных чисел. Операторам приходится идти на компромисс, выбирая ближайшую доступную скорость, а не оптимальную. Система ЧПУ обеспечивает бесконечную программируемую регулировку скорости. Программирование постоянной скорости поверхности (CSS) является основным преимуществом моделей с ЧПУ. Когда диаметр круга уменьшается в результате правки, CSS автоматически увеличивает частоту вращения шпинделя для поддержания точной скорости резания. Функции коррекции скорости подачи позволяют операторам оптимизировать скорость вращения заготовки в режиме реального времени на основе наблюдений искрообразования.
Кроме того, круглошлифовальный станок, оснащенный системой ЧПУ, может выполнять сложные циклы шлифования, включающие несколько диаметров и уступов, за одну установку. Система управления автоматически регулирует частоту вращения заготовки для каждого конкретного диаметра, чтобы поддерживать постоянное соотношение скоростей по всей детали. Это исключает необходимость ручного вмешательства и гарантирует стабильное качество поверхности независимо от геометрии детали.
Материалы с высоким содержанием радионуклидов требуют особых требований к скорости. При использовании внешней цилиндрической шлифовальной машины для закаленных сталей вы часто используете суперабразивы, такие как CBN или алмазные круги. Этим колесам требуется значительно более высокая скорость вращения колес, часто до 120 м/с. Необходимо соответствующим образом отрегулировать частоту вращения заготовки, чтобы поддерживать оптимальную толщину стружки и предотвратить термическое повреждение закаленной поверхности.
Шлифование закаленных инструментальных сталей, таких как D2 или M2, требует тонкого баланса. Если скорость круга слишком низкая, зерна CBN будут вырваться из связки, а не резать сталь. Если скорость заготовки слишком высока, агрессивное резание приведет к чрезмерному нагреву, вытягиванию стали и разрушению ее твердости. При работе с CBN на таких экстремальных скоростях необходимо использовать чистые масляные охлаждающие жидкости, а не водорастворимые эмульсии, чтобы обеспечить достаточную смазывающую способность и предотвратить химический износ абразивных зерен.
Шлифование длинных и тонких деталей представляет собой уникальную задачу. Станок для шлифования валов должен контролировать центробежные силы. Вы должны тщательно ограничивать скорость заготовки, чтобы предотвратить центробежное биение, гармонические вибрации или отклонение в середине пролета. Операторы используют люнеты для поддержки вала. Когда вы применяете люнеты, вы должны отрегулировать передаточные числа, чтобы учесть дополнительное трение и динамику поддержки.
Длинные валы очень чувствительны к регенеративной вибрации. Когда деталь отклоняется от колеса, образуется возвышение. При следующем обороте колесо попадает в эту верхнюю точку, что приводит к более сильному резу и большему отклонению. Этот цикл повторяется, оставляя видимые следы болтовни. Чтобы бороться с этим, вы должны запускать заготовку на более низких оборотах, чтобы уменьшить центробежные силы, и использовать несколько люнетов, равномерно расположенных вдоль вала. Шлифовальный круг также должен быть обработан немного более грубым грифелем, чтобы снизить давление шлифования.
Механические неисправности часто имитируют или усугубляют проблемы несоответствия скорости. Вы должны выявлять и снижать эти риски, чтобы поддерживать контроль над процессом. Вы можете рассчитать идеальное передаточное число, но если станина вашего станка искривлена или подшипники шпинделя выйдут из строя, деталь все равно окажется в мусорном баке. Строгий уход за станком является основой прецизионного шлифования.
Точные расчеты скорости ничего не значат, если в машине отсутствует механическое выравнивание. Несоосные рабочие головки и задние бабки приводят к неравномерному давлению шлифования и ошибкам круглости. Вращательные силы и давление шлифования распространяют ошибки по всей станине станка, если центры изношены. Поддержание истинной концентричности при высоких скоростях заготовки требует точных настроек. Установки с мертвой точкой обеспечивают превосходную концентричность по сравнению с установками с подвижным центром, поскольку они исключают биение подшипника из уравнения вращения.
Чтобы обеспечить правильную центровку, необходимо регулярно проверять рабочую головку и заднюю бабку циферблатным индикатором. Сами центры необходимо проверить на предмет износа и отшлифовать или заменить, если на них имеются какие-либо признаки задиров или канавок. При шлифовании между центрами необходимо тщательно регулировать давление, оказываемое пинолью задней бабки. Слишком сильное давление приведет к изгибу детали, а слишком малое давление позволит детали вращаться в центрах, разрушая центральные отверстия и нарушая концентричность.
Следы вибрации требуют систематического устранения неполадок. Следует различать вынужденные колебания и самовозбуждающиеся колебания. Вынужденные вибрации часто возникают из-за разбалансировки колеса или неправильного передаточного числа. Во время резки возникают самовозбуждающиеся вибрации или регенеративная вибрация. Изменение соотношения скоростей круга и заготовки на 5-10% нарушает гармонический резонанс и часто устраняет вибрацию. Шаг правки и скорость правки также влияют на эффективное соотношение скоростей резания и качество поверхности.
| Тип дефекта | Визуальный внешний вид | Основная причина | Регулировка скорости/подачи Решение |
|---|---|---|---|
| Спираль (Парикмахерский шест) | Спиральные линии вдоль детали | Подача поперечного хода слишком быстрая для скорости вращения заготовки | Увеличьте скорость вращения заготовки или уменьшите скорость поперечной подачи. |
| Болтовня (Прямые линии) | Параллельные линии поперек оси детали | Гармонический резонанс или дисбаланс колес. | Измените скорость вращения детали на 10 %, чтобы устранить резонанс. |
| Шлифовальный ожог | Изменение цвета (синий/коричневый) на поверхности. | Чрезмерное тепловыделение, глазурованное колесо. | Увеличьте частоту вращения заготовки, зачистите шлифовальный круг более грубо. |
| Остекление | Блестящая поверхность круга, плохая резка. | Скорость круга слишком высока относительно заготовки | Уменьшите скорость круга или увеличьте частоту вращения заготовки. |
Приобретение новой машины требует оценки конкретных функций, которые гарантируют управление процессом и синхронизацию скорости. Устаревшее оборудование просто не может конкурировать с динамическим управлением, предлагаемым современными сервосистемами и передовыми программными алгоритмами. При оценке обновлений вы должны выйти за рамки базовых характеристик и изучить базовую технологию, приводящую в движение шпиндели и оси.
Высокомоментные шпиндели с прямым приводом и частотно-регулируемые приводы необходимы для поддержания точных оборотов при тяжелых нагрузках при шлифовании. Шпиндели с ременным приводом могут проскальзывать при высоком MRR, изменяя передаточное число. Системы с прямым приводом исключают эту переменную. Системы динамической балансировки колес, интегрированные в систему управления станком, дополнительно стабилизируют силы резания на высоких скоростях. Эти системы балансировки постоянно контролируют уровень вибрации и автоматически регулируют внутренние противовесы, чтобы поддерживать идеальную балансировку колеса, даже когда оно изнашивается и поглощает охлаждающую жидкость.
Современные архитектуры управления позволяют проводить измерения в процессе работы. Эта технология динамически регулирует скорость и подачу на основе обратной связи по размерам в реальном времени. Инвестиции в машины с компенсацией термической устойчивости приносят значительную прибыль. Эти системы поддерживают жесткие допуски при крупносерийном производстве, регулируя параметры по мере нагревания отливки. Датчики, встроенные в станину станка, отслеживают колебания температуры и передают эти данные обратно в систему ЧПУ, которая автоматически смещает оси для компенсации теплового расширения.
Согласование скорости заготовки и круга не является статической формулой. Это динамический процесс, зависящий от свойств материала, типа колеса, скорости поперечной подачи и жесткости станка. Вы должны постоянно отслеживать и корректировать эти параметры, чтобы поддерживать качество деталей. Использование устаревших ручных расчетов и устаревшего оборудования ограничивает ваши возможности последовательного достижения субмикронных допусков.
О: Скорость колеса рассчитывается по формуле: SFPM = об/мин × диаметр × 0,2618. Это устанавливает ваши базовые параметры. Метрический эквивалент: м/с = (π × D × n) / 60 000, где D — диаметр в миллиметрах, а n — об/мин.
Ответ: Стандартной отправной точкой является соотношение от 50:1 до 60:1. Этот базовый уровень применим к обычным абразивам для обработки стандартных сталей. Специализированные настройки, такие как чистовая обработка или сверхтвердые материалы, могут увеличить это соотношение до 120:1.
A: Скорость поперечной подачи должна быть синхронизирована со скоростью вращения заготовки. Это обеспечивает правильное перекрытие кругов во время резки. Несоблюдение этих норм приводит к образованию спиралей или преждевременной поломке колес.
О: Вибрация часто является результатом гармонического резонанса, вызванного неправильным соотношением скоростей. Другие распространенные причины включают дисбаланс колес, недостаточную жесткость машины или ослабленные и изношенные центры рабочей головки и задней бабки.
Ответ: Вы сохраняете концентричность за счет критического выравнивания рабочей головки и задней бабки. Вы также должны обеспечить соответствующую смазку центра и применить правильное давление покоя, чтобы компенсировать увеличение центробежных сил на более высоких скоростях.
О: Станки с ЧПУ имеют программируемую постоянную скорость поверхности (CSS). Это автоматически регулирует частоту вращения шпинделя, чтобы компенсировать износ колеса. Они также используют точные оси с сервоприводом для идеальной синхронизации скорости вращения со скоростью поперечной подачи.


